USAGE OF DRILL GRINDER
USAGE OF DRILL GRINDER PRECAUTIONS FOR USING DRILL GRINDER USAGE STEPS OF DRILL GRINDER
Wuxi Kaifeng Machinery Manufacturing Co., Ltd. specializes in the R & D and production of kf168 numerical control ditch grinder, kf168g numerical control track correction ditch grinder, kfgb ditch back integrated machine, kfbm pendulum opening machine, kfjt step mill. Kfsm three position groove back all-in-one machine and kfjh sharp two-in-one machine can provide a complete set of equipment, services and solutions for grinding drill manufacturers, and undertake all kinds of equipment for grinding non-standard drill bits.
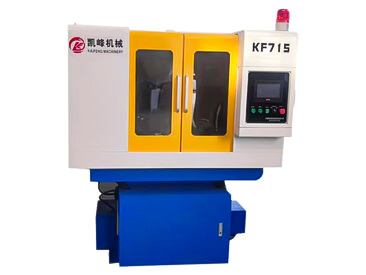
1. First, confirm the material of the drill, select the appropriate grinding wheel according to the material of the drill, and install it on the equipment.
2. Confirm the diameter of the drill bit, and select the collet configured for the equipment according to the diameter of the drill bit. Generally, the collet is ER20 or ER25 or ER40, and the standard and equipment size used by each manufacturer are different.
3. Select the accessories, then clamp them, adjust the grinding amount, turn on the drill grinder, operate the equipment, and observe the operation of the equipment.
4. When the equipment operates normally, start grinding the grinder. First, grind the vertex angle and then the transverse edge of the vertex angle. The size of the horizontal blade can generally be adjusted by the screw above the grinding hole of the static point of the equipment, and this adjustment should also be adjusted according to the diameter of the drill bit.
PRECAUTIONS FOR USING GRINDER
1. THE DRILL BIT SHOULD BE PACKED IN A SPECIAL PACKING BOX TO AVOID VIBRATION AND COLLISION.
2. WHEN IN USE, TAKE OUT THE DRILL BIT FROM THE PACKING BOX AND IMMEDIATELY INSTALL IT INTO THE SPRING COLLET OF THE SPINDLE OR THE TOOL LIBRARY OF THE AUTOMATIC REPLACEMENT DRILL BIT. PUT IT BACK INTO THE PACKING BOX IMMEDIATELY AFTER USE.
3. NON CONTACT MEASURING INSTRUMENTS SUCH AS TOOL MICROSCOPE SHALL BE USED TO MEASURE THE DIAMETER OF DRILL BIT, SO AS TO AVOID THE CUTTING EDGE BEING BRUISED DUE TO CONTACT WITH THE MECHANICAL MEASURING INSTRUMENT.
4. SOME CNC DRILLING MACHINES USE LOCATING RINGS, WHILE SOME CNC DRILLING MACHINES DO NOT USE LOCATING RINGS. FOR EXAMPLE, IF LOCATING RINGS ARE USED, THE DEPTH POSITIONING DURING INSTALLATION MUST BE ACCURATE. IF LOCATING RINGS ARE NOT USED, THE ELONGATION OF THE DRILL BIT INSTALLED ON THE SPINDLE SHOULD BE ADJUSTED UNIFORMLY. MULTI SPINDLE DRILLING MACHINES SHOULD PAY MORE ATTENTION TO THIS POINT, SO THAT THE DRILLING DEPTH OF EACH SPINDLE SHOULD BE CONSISTENT. IF IT IS INCONSISTENT, IT MAY CAUSE THE DRILL BIT TO DRILL TO THE TABLE OR FAIL TO DRILL THROUGH THE CIRCUIT BOARD, RESULTING IN SCRAPPING.
5. AT ORDINARY TIMES, YOU CAN USE A 40X STEREO MICROSCOPE TO CHECK THE WEAR OF THE CUTTING EDGE OF THE DRILL BIT.
6. ALWAYS CHECK THE CONCENTRICITY OF THE SPINDLE AND THE SPRING COLLET AND THE CLAMPING FORCE OF THE SPRING COLLET. POOR CONCENTRICITY WILL CAUSE SMALL-DIAMETER DRILL BIT TO BREAK AND THE HOLE DIAMETER TO BE LARGE. POOR CLAMPING FORCE WILL CAUSE THE ACTUAL SPEED TO BE INCONSISTENT WITH THE SET SPEED, AND THE COLLET WILL SLIP WITH THE DRILL BIT.
7. THE CLAMPING LENGTH OF THE FIXED SHANK DRILL ON THE SPRING COLLET IS 4 ~ 5 TIMES THE DIAMETER OF THE DRILL SHANK BEFORE IT CAN BE CLAMPED FIRMLY.
8. ALWAYS CHECK THE SPINDLE PRESSER FOOT. THE CONTACT SURFACE OF THE PRESSER FOOT SHOULD BE HORIZONTAL AND VERTICAL TO THE MAIN SHAFT WITHOUT SHAKING, SO AS TO PREVENT DRILL BREAKAGE AND DEVIATION DURING DRILLING.
9. THE DUST COLLECTION EFFECT OF THE DRILLING MACHINE IS BETTER. THE DUST COLLECTION WIND CAN REDUCE THE TEMPERATURE OF THE DRILL BIT, AND COLLEAGUES CAN TAKE AWAY THE DUST TO REDUCE THE FRICTION AND GENERATE HIGH TEMPERATURE.
10. THE BASE PLATE STACK, INCLUDING THE UPPER AND LOWER BASE PLATES, SHALL BE FIRMLY POSITIONED AND LEVELED IN THE ONE HOLE ONE SLOT POSITIONING SYSTEM ON THE WORKBENCH OF THE DRILLING MACHINE. WHEN USING ADHESIVE TAPE, IT IS NECESSARY TO PREVENT THE DRILL BIT FROM STICKING CHIPS ON THE TAPE, WHICH WILL MAKE IT DIFFICULT TO REMOVE CHIPS AND BREAK THE DRILL BIT
11. WHEN ORDERING THE DRILL BITS FROM THE MANUFACTURER, IT IS NECESSARY TO SPOT CHECK WHETHER 4% OF THEM MEET THE REQUIREMENTS WHEN ENTERING THE FACTORY FOR INSPECTION. AND 100% OF THEM WERE EXAMINED WITH A 10 ~ 15 TIMES MICROSCOPE FOR NOTCHES, SCRATCHES AND CRACKS.
12. TIMELY REGRINDING OF DRILL BIT CAN INCREASE THE USE AND REGRINDING TIMES OF DRILL BIT, PROLONG THE SERVICE LIFE OF DRILL BIT, AND REDUCE PRODUCTION COSTS AND EXPENSES. USUALLY MEASURED WITH A TOOL MICROSCOPE, THE WEAR DEPTH WITHIN THE FULL LENGTH OF THE TWO MAIN CUTTING EDGES SHOULD BE LESS THAN 0.2MM. 0.25MM SHALL BE REMOVED DURING REGRINDING. ORDINARY FIXED SHANK DRILLS CAN BE REGROUND THREE TIMES, WHILE SHOVEL SHAPED DRILLS CAN BE REGROUND TWO TIMES. THE DRILLING QUALITY AND ACCURACY WILL BE REDUCED IF THE GRINDING IS TOO MUCH, AND THE FINISHED CIRCUIT BOARD WILL BE SCRAPPED. EXCESSIVE REGRINDING IS COUNTERPRODUCTIVE.
13. WHEN THE DRILL BIT IS WORN AND ITS WEAR DIAMETER IS REDUCED BY 2% COMPARED WITH THE ORIGINAL, THE DRILL BIT IS SCRAPPED.
14. IN GENERAL, THE MANUFACTURER PROVIDES A PARAMETER TABLE OF THE DRILLING SPEED AND DOWN SPEED OF THE DRILL BIT PRODUCED BY THE FACTORY. THIS PARAMETER IS ONLY FOR REFERENCE. IN FACT, THE PROCESS PERSONNEL SHOULD OBTAIN A DRILL SPEED AND DOWN SPEED PARAMETER THAT CONFORMS TO THE ACTUAL SITUATION AFTER ACTUAL USE. GENERALLY, THE ACTUAL PARAMETERS ARE DIFFERENT FROM THE REFERENCE PARAMETERS, BUT THE DIFFERENCE IS NOT TOO MUCH.
Name*
*Email
Phone
Message
*